
お客様のチャレンジ
保全に関する課題
プラント設備の老朽化、突発的な故障による操業停止、経験や勘など人に依存した保全、コスト削減。
DX経営課題
夜間無人化、データ活用、CBM(状態基準保全)への転換。
お客様が実現した価値
約400台のSushi Sensorを活用し、設備の状態を定量的に監視。機器の状態および整備の必要性をデータによって裏付け、保全業務を革新。
得られた成果
- データに基づく予知保全への転換
- 生産機会損失を73%削減
- 人手で行っていた巡回点検を廃止

概要
世界で初めてうま味調味料「味の素®」を製品化したことで知られる味の素株式会社は、その独自の優れた技術を活かし、食品・調味料のみならず、ヘルスケアや電子材料まで幅広い製品を製造・販売しています。うま味を通じて人々の栄養状態を改善したいという創業の頃からの志の下、同社は発酵をはじめとする技術をさまざまに磨き、アミノサイエンスで世界中のWell-beingに貢献しています。
1962年に設立された東海事業所は、風味調味料、サプリメント、アミノ酸系甘味料、医薬品など味の素グループの製品を幅広く製造しています。
東海事業所の主力製品の一つであるアミノ酸系甘味料「アスパルテーム」は砂糖の約200倍もの甘味をもつ良質な甘味料です。味の素株式会社は、アスパルテームが発見されるとすぐに独自の製造技術を確立し、1970年代には製造プラントを建設、1980年代前半から本格的な製造を開始しました。アスパルテームは同社のパルスイート®や、国内外さまざまな企業で食品・飲料の原料として使われ、世界的な需要が拡大していきました。2006年には、アスパルテームの生産能力を増強するために新たな製造ラインが増設されました。
このように歴史のあるアスパルテームの製造プラントにおいて、設備の状態を的確に把握することは喫緊の課題でした。設備は古いものが多く、かつ機器点数も非常に多いので、それらの状態の監視と保全には多くの手間と時間が必要でした。東海事業所では、保全業務を効率化し働き方を変革するためにDXの導入に取り組み始めました。
YOKOGAWAの産業用IoT向け無線ソリューション Sushi Sensorによる設備の傾向監視も、その取り組みの一つでした。
お客様の課題とソリューション
データによる設備管理の必要性
アスパルテームは、原料であるアミノ酸の製造から、結合、精製、結晶化などさまざまなプロセスを経て製造されます。そのためプラントには数多くの設備があり、設置されてからかなり年数の経つものも数多く使用されています。24時間稼働するプラントにおいて、次のような課題がありました。
- 回転機器の老朽化が進み、突発的に壊れることがある。
- 人手による巡回点検を行っているが、人によって設備の異常の感じ方、判断にばらつきがある。
- 熟練したベテランの定年退職など、人手不足や技術伝承の課題がある。
- 巡回点検の一部を協力会社に依頼しており、コストがかかる。
- 経験則に基づくTBM(時間基準保全)では、設備状態を定量的に把握できず、最適な整備時期の判断が難しい。
これらのことから、東海事業所では、従来の経験や勘など人に頼る定性的な管理から、データに基づく定量的な設備管理への転換を目標とすることにしました。
DXを前進させるSushi Sensorとの出会い
一般的に、回転機器の振動や音、温度などを測ることで、機器の状態を把握することができます。なかでも、振動測定による傾向監視は多くの回転機器メーカが推奨しています。そこで、東海事業所では各メーカの振動センサを比較検討し、Sushi Sensorであれば価格、無線の通信距離や範囲、導入のしやすさなどから、手軽に傾向監視が始められると判断しました。事業所内の各所で電波状況を確認した結果、ゲートウェイ1台で事業所の敷地面積のほとんどがカバーでき、有用であることが分かりました。数台のSushi Sensorから導入を行い、実績をもとに徐々にその数を増やしていきました。
アラートパネルで機器の異常状態を可視化
設備トラブルの多いアスパルテームの製造プラントを中心に、各製造プラントにおいて故障時の影響が大きい重要設備にSushi Sensorが設置されました。
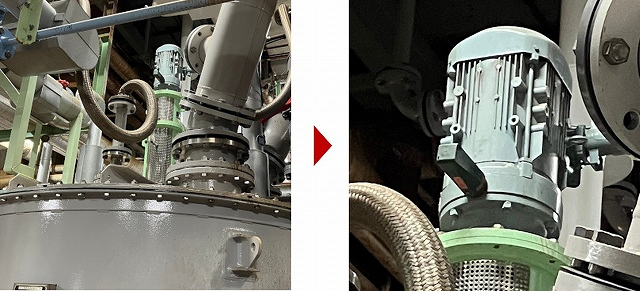
日頃の点検が容易でない高所にある機器もオンラインで監視可能
計器室の大型モニタには、約400台のSushi Sensorの状態を一括監視できるアラートパネルを表示し、信号のように色で状態を把握できるようにしました。アラートパネルはYOKOGAWAの産業用IoTデータロギング&ダッシュボードを用いて作られており、機器ごとに電池残量・加速度・速度が状態表示されます。
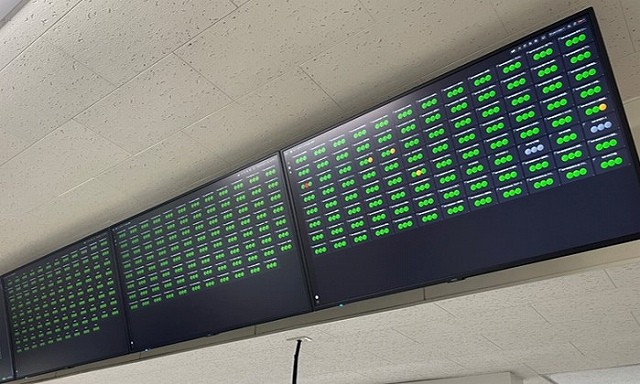
15分間隔で表示が更新されるアラートパネル
黄色や赤色の表示は異常を表すため、まず運転員が当該機器のトレンドデータを確認し、保全を担当する工務部と連携して現場確認を行い、精密診断の結果をもとに対応が検討されます。
アラートパネルを監視しながら設備不具合の予兆を捉え、迅速に適切な対応を取ることができています。
故障回避事例
- ポンプ:ベアリングの破損を検知
急激な振動値の上昇を検知し、点検したところ、軸受のひび割れを発見。軸受の交換が実施されました。取り外しの際に外輪の一部が破損するほどの不具合でした。

破損したベアリング
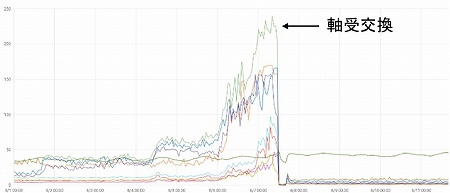
振動値の変化・整備前後のトレンドグラフ
- モーター:部品の摩耗・削れを検知
加速度の上昇と、現地での異音を確認。長らく整備されていなかった機器であったため、故障する前に予備のモーターと交換しました。取り外し後に分解整備したところ、ブラケットの摩耗などいくつかの損傷が確認されました。

損傷した部品
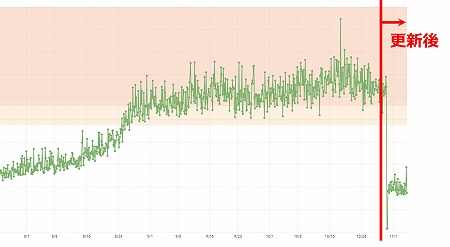
加速度の上昇トレンド
- ブロワー:ブロワー羽の割れ、ブラケットの発錆・摩耗等を検知
振動値(速度・加速度)の上昇傾向を確認したため整備を実施。ブロワー側の羽の根元が割れていたほか、モーター側の部品にも嵌合不良や錆、摩耗が確認されました。モーターや羽などの各種部品を交換し修理は完了しました。
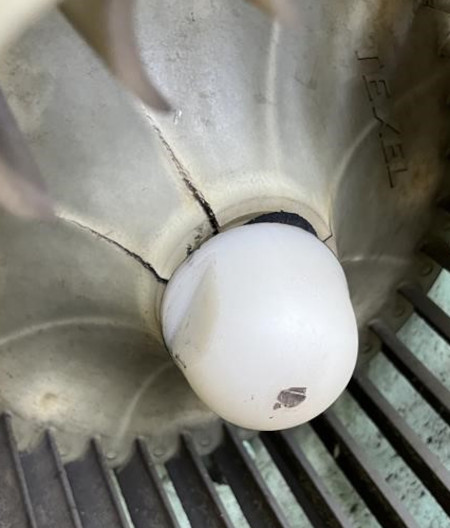
割れた羽
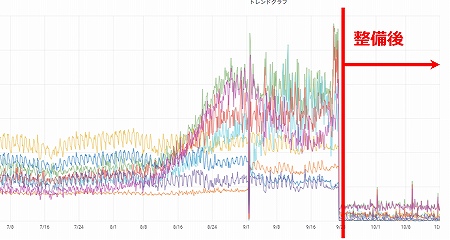
整備前後の速度・加速度のトレンドグラフ
- ポンプ:軸受の激しい損傷の検知
速度・加速度の大幅な上昇傾向が見られたため緊急で整備を実施したところ、軸受に大きな損傷があることが分かり、すぐに修理が行われました。このポンプは特別仕様であるため、部品の手配が難しく、そのまま損傷が進行した場合には生産機会の大きな損失につながるおそれがありました。
また、オイルゲージの見た目では潤滑油が規定量入っているように見えていましたが、実際にはその2/3は、オイルシールを通過して混入したとみられる水でした。

軸受の亀裂
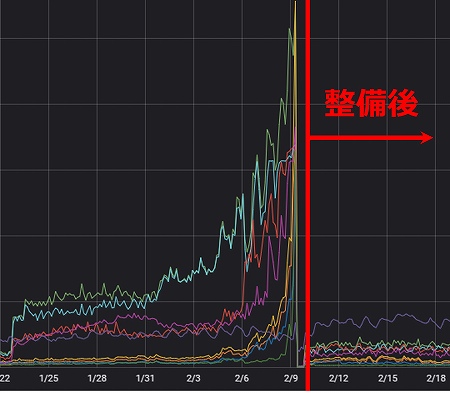
速度・加速度のトレンドグラフ
保全最適化事例
- ファン:清掃タイミングの定量把握
ファンに粉体が多く付着すると振動が増加します。これまで人に頼っていた清掃タイミングの見極めを、Sushi Sensorのトレンドデータを見て実施することにしました。清掃を推奨する振動レベルを設定したことで、適切なタイミングでムダなく清掃を実施できるようになりました。
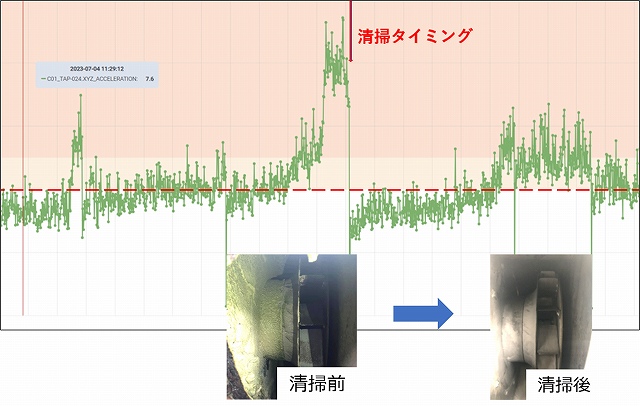
粉体付着による振動増加、および清掃前後のトレンドグラフ
データ比較活用事例
- ポンプ・モーター:異音のある機器の振動値を正常な同仕様機器と比較し、異常を判定
日常の点検のなかで、現場でポンプとモーターの異音が確認されました。これらは普段Sushi Sensorを付けていない機器でしたが、予備のSushi Sensorを取り付けて振動を測定。隣の同じ仕様の機器にも取り付け、振動値を比較することで異常状態を判定することができました。さっそく交換部品や工事の手配を行い、すぐに整備が実施されました。
人による違和感をSushi Sensorによるデータで裏付けるという、良い例となりました。
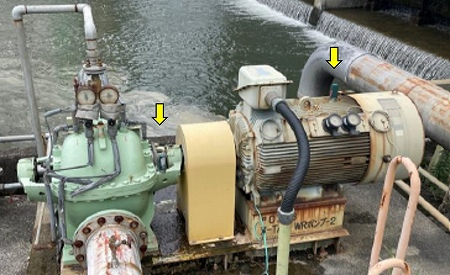
ポンプとモーターに付けられたSushi Sensor
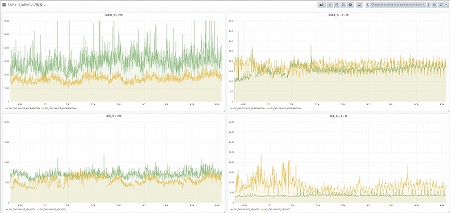
トレンドグラフの比較(緑:当該機器、オレンジ:正常機器)
これ以外にもさまざまな傾向監視と異常検知を行っており、データと現場の状態を確認しながら、それぞれ整備の実施・定修の整備対象に指定・整備周期の見直し等、状況に合わせ柔軟に対応しています。なかには2年ごとに整備を実施していた機器が、実は1年ごとに整備すべきであることが分かった例もありましたが、データを活用することで機器の状態に応じた適切な保全計画を立てることにつながっています。
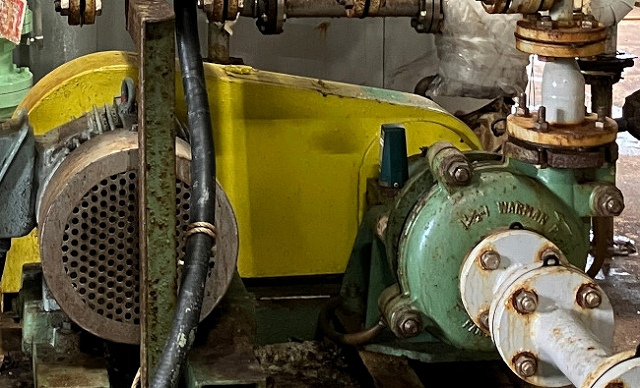
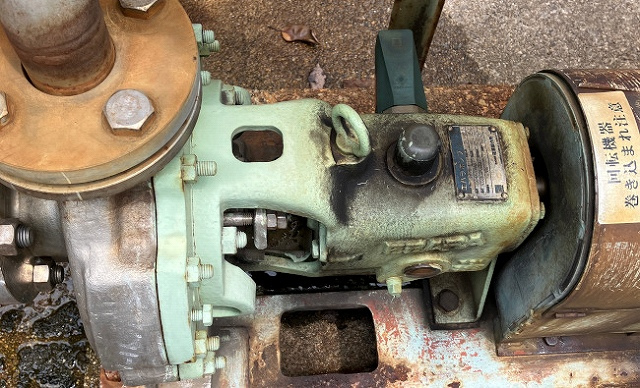
数多くの機器に取り付けられているSushi Sensor
さらなる保全の効率化を目指して
東海事業所では現在PI Visionを導入し、さまざまに業務効率化を図っています。
たとえば異常が検知された機器のトレンドを一括監視できるようにしたり、DCS(分散型制御システム)から連続運転でない回転機器のオン・オフ信号を取り込んで連携させることで、稼働中の振動値だけを抽出しています。また、データ解析の手法を取り入れ、時系列の変化により閾値に達する前の早い段階から精度良く予兆を検知できるよう取り組んでいます。
工務部では、DX活動の方針として「見る」「話す」「触れる・聴く」の融合を推進しています。Sushi Sensorのほかにも、クラウドカメラ、AI画像認識技術などによって設備状態を「見る」、スマートフォンを活用したインカムシステムやTeams等で「話す」、そして最後は現場で設備に「触れる・聴く」。デジタル技術と現場力を組み合わせることで、より高度な設備保全を実現しています。Sushi Sensorはそういった取り組みの主力ツールとして活躍しています。
もたらされた成果
Sushi Sensorによる常時監視をベースとして、プラントでは異常検知時に即座に適切に対応できる運用フローが構築されました。製造部と工務部がデータと情報を常に監視・共有することで、データを活用した意思決定が行えるようになり、予知保全の実現へと大きく前進しました。
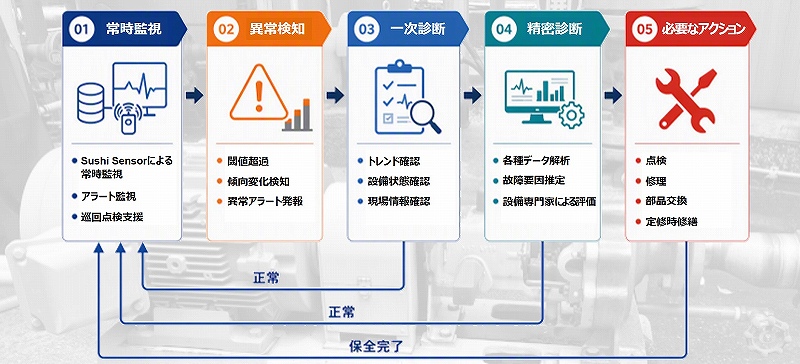
Sushi Sensorによる回転機器の設備管理運用フロー
また、次のような成果がありました。
- 突発的な故障・停止の低減
重要な機器を傾向監視できるようになったことで、アスパルテームの製造プラントでは突発的な機器の故障・停止が大幅に削減されました。2025年度には32件の異常が検知されましたが、いずれも適切な対応が取られた結果、生産機会損失が従来の73%減となりました。これにより、設備不具合による直接・間接損失をともに大きく防ぐことができました。
- 回転機器巡回点検の削減
Sushi Sensorによる傾向監視ができるため、協力会社に委託していた巡回点検を廃止し、定期的に発生するコストの削減を実現しました。
- データに基づく定量的な保全判断の実現
Sushi Sensorの導入により設備の状態を継続的に監視できるようになり、振動データの傾向から設備の劣化状況を把握することが可能になりました。その結果、整備が本当に必要な設備に優先的に対応できるようになり、過剰整備の抑制と故障リスクの低減を両立することができました。設備整備の要否を経験や勘だけでなく、データに基づいて客観的に判断できる体制の構築は、東海事業所の保全DXを象徴する成果の一つとなっています。
- 保全業務の変革
Sushi Sensorのデータやその動きを可視化するだけでなく、組織横断で情報を共有し、適切な保全業務をタイムリーに実施するという運用フローを徹底することで、さらなる業務効率化と保全品質の向上を図っています。また、データによる日常の傾向監視のほか、プラントでは月に一回、Sushi Sensorのデータを参考に、実際に現場を確認する作業が行われています。トレンドの上昇が見られた機器には精密診断を実施し、設備の状態監視が行われています。
お客様の声
Q. Sushi Sensorの導入効果はいかがでしたか?
「突発的な停止が起こると事後の対応となるため、運転停止時間も長くなり、コストも含めて大きな損失が発生します。Sushi Sensorのおかげで、それがほとんどなくなり、プラントの停止時間も大幅に削減され、目標どおり製造することができるようになっています。突発的なトラブルもなくなり、マネージャが夜間や土日に呼び出しの電話を受けることもほとんどなくなったと聞いています。」
「私たちの製造設備は古いものが多いので機器の故障も多かったのですが、傾向監視できるようになったおかげでトラブルが激減しました。トラブルがなくなり操業が安定すると精神的にも楽になりますし、忙しいなかでも余裕が生まれます。そうすると新しい知識や情報を得たり、新しい技術を導入することができるようになります。」
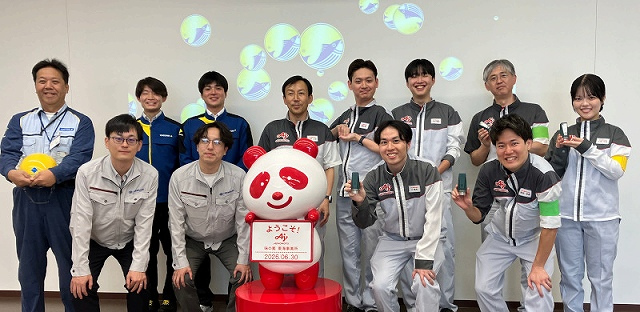
味の素株式会社 東海事業所の皆さん、八洲貿易株式会社およびYOKOGAWAのメンバーと
Q. Sushi Sensorの良い点はどのようなところでしょうか?
「人による点検では、その人のスキルや経験によって判断にばらつきが出てしまいます。Sushi Sensorのデータを用いることで、五感に頼らず誰でも同じように定量的な判断をすることができます。また、数字が具体的にデータとして残るというのは、保全担当としてはとてもありがたいです。」
「傾向監視によって、これまでのTBM(時間基準保全)からCBM(状態基準保全)への転換を進めることができると考えています。まだまだCBMへの完全移行はできていませんが、予知保全をだいぶ進めることができたと考えています。トラブル回避に大きく貢献してくれています。」
「導入コストが低く、数台からのスモールスタートが可能なので、まず始めてみることができるというのが良かったと思います。防爆にも対応しているのが良いですね。」
Q. Sushi Sensorの通信状況はいかがですか?
「当初は、無線の到達範囲が1kmと聞いて半信半疑でしたが、実際は電波の回析特性も非常に良く、間に別の建屋があっても通信は良好です。ゲートウェイ1台で300個のSushi Sensorのデータをカバーできていましたが、センサを買い足したタイミングで、ゲートウェイも増設しました。」
「無線ということで配線コストが不要ですし、データがうまく取れればゲームチェンジャーになるかも知れないと思っていました。他社の無線センサより若干高額ではありますが、通信距離も長いし、電波調整も要らないし、それだけの価値はあると思っています。」
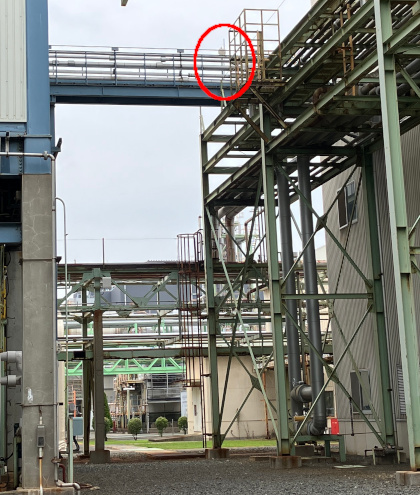
高所に取り付けられたゲートウェイ
Q. 苦労されたことはありましたか?
「初めてSushi Sensorの導入を提案したときは、社内での合意形成を図るのに苦労しました。新しいタイプのセンサでしたので、実績がまったくない状態で費用対効果を示したり、合意を得たりするのが大変でした。そもそも振動診断とは何か、というところから資料を作成して説明して回るなど、多くの時間を費やしました。」
「しかし現在では、生産機会損失を実際に大きく削減したことが社内でも評価されていますし、私たちの活動はスマートファクトリー化の活動の成果の一つとして、味の素グループでグローバルに共有されています。」
Q. 味の素株式会社様、東海事業所様の強みや特徴についてお聞かせください。
「私たちの会社は、事業を通じて社会価値と経済価値を共創する取り組み、ASV(Ajinomoto Group Creating Shared Value)を進めてきました。また、行動指針の一つには”開拓者精神”という言葉がありますが、まさにこれが自分たちの強みなのではないかと思っています。単なる保全作業に留まらず、開拓者精神をもって積極的にDX、新技術の導入を推進しています。いきなり大きく始める必要はありません。Sushi Sensorを導入したときのように小さく始めて大きく育てる、小さな改善を着実に積み重ねることで大きな変革につながっていくのだと考えています。」 (F様)
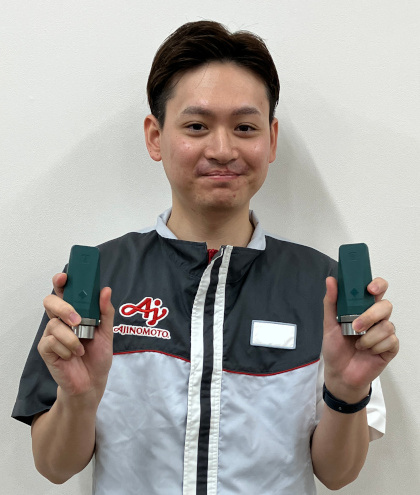
工務部 F様
(Sushi Sensorの推進リーダー)
「東海事業所は食品、アミノ酸、医薬と事業領域が広いのが特徴です。そのため人や職場、設備に至るまでバリエーションが豊かであると思います。そんななかでも、さまざまな人の経験や五感のみに頼るのではなく、データを活用することで、一人ひとりが正しく判断することができる、今はそこが強みなのではないかと思っています。」 (H様)
製造部 H様
「行動指針の一つには、”人を大切にする”というものがあります。Sushi Sensorを導入したのも、現場の運転員をサポートしたいということが大きな目的の一つでした。Sushi Sensorの導入は私と当時の上司が始めましたが、その活動を、次世代を担うFさんに渡していくことで、今度は彼が成長します。そうやって組織として成長していきます。それが私たちの会社の共通の認識となっています。」 (U様)
工務部 U様
(F様のグループ長)
Q. 今後のチャレンジについてお聞かせください。
「完全なCBMに移行したいですね。そのためにはデータが重要です。データで機器ごとの適切な点検周期が分かるようになると良いです。できれば点検周期は伸ばしていきたいです。コストダウンにもつながりますから。」
「Sushi Sensorの台数を増やしたいです。事業所内のほかのプラントにも導入して、回転機器のトラブルをゼロにしたいです。Sushi Sensorを東海事業所の標準ツールとしていきたいと考えています。味の素グループのすべてのプラントにも導入できると良いのですが。」
「データ解析による傾向監視の精度向上がうまくいったら、次はAIにもチャレンジしてみたいです。」
Q. YOKOGAWAへの期待・コメントはございますか。
「Sushi Sensorは、もはやなくてはならない存在となっています。おかげで振動診断による運用が定着し、プラントの安定操業に貢献できています。引き続きよろしくお願いします。要望としては、回転機器によってSushi Sensorのマグネットを貼る平らなスペースがないものがあるので、取り付け方を工夫していただけるとありがたいです。そういう意味では新しくリリースされた4chの振動Sushi Sensorに期待しています。」
「八洲貿易さんにはいつもお世話になっており、感謝しています。困ったときはいつもすぐに対応してくれますし、Sushi Sensorのパラメータ設定も手伝っていただきました。定修のときに整備等で誤ってSushi Sensorを取り外し、別のところに放置されたままになっていることが多々あったのですが、それらを一緒に探して取り付けてくれたこともありました(笑)。」
関連業種
関連製品&ソリューション
-
産業用IoT向け無線ソリューション Sushi Sensor
省電力・長距離の通信を実現する広域無線通信方式LoRaWAN®に対応し、耐環境性に優れた産業用 IoT(IIoT)向け無線ソリューション